

 |
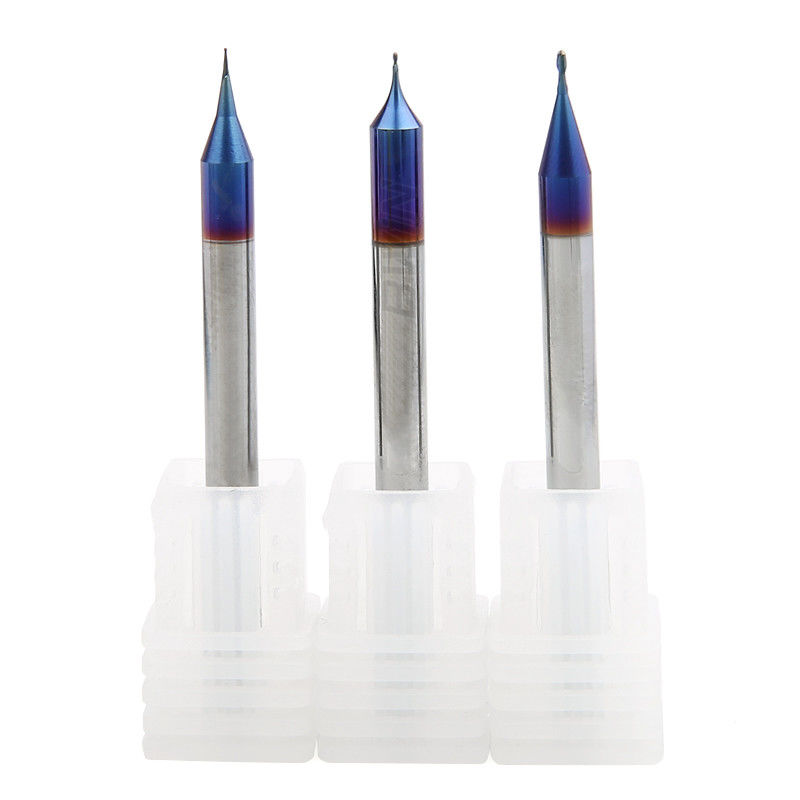
HRC65 2 बांसुरी बॉल नाक माइक्रो मशीनिंग एंड मिल कार्बाइड माइक्रो व्यास मिलिंग कटर
उत्पाद विवरण:
| उत्पत्ति के प्लेस: | चीन |
| ब्रांड नाम: | BWIN |
| मॉडल संख्या: | D0.2*50-2F |
भुगतान & नौवहन नियमों:
| न्यूनतम आदेश मात्रा: | 1 पीसी / बॉक्स |
|---|---|
| मूल्य: | negotiable |
| पैकेजिंग विवरण: | प्लास्टिक का डिब्बा |
| प्रसव के समय: | 7 कार्य दिवस |
| भुगतान शर्तें: | टी/टी, वेस्टर्न यूनियन |
| आपूर्ति की क्षमता: | 1-10000 पीसी 7 दिन |
|
विस्तार जानकारी |
|||
| सामग्री: | टंगस्टन माइक्रो मशीनिंग एंडमिल | प्रोडक्ट का नाम: | HRC65 2 फ्लूट बॉल नोज माइक्रो एंड मिल |
|---|---|---|---|
| नमूना: | D0.15-D0.9 माइक्रो-व्यास मिलिंग कटर | workpiece: | स्टेनलेस स्टील/स्टील/कच्चा लोहा |
| प्रयोग: | मिलिंग मशीन | कलई करना: | नैनो नीला |
| एचआरसी: | एचआरसी65 | विशेषता: | हाई स्पीड कटिंग |
| आवेदन: | पिसाई | पैकेट: | 1 पीसी / बॉक्स |
| प्रमुखता देना: | एचआरसी65 बॉल नोज एंड मिल,माइक्रो मशीनिंग बॉल नोज एंड मिल,माइक्रो व्यास 2 बांसुरी एंड मिल |
||
उत्पाद विवरण
त्वरित विवरण OFमाइक्रो डायमीटर बॉल एंड मिल
- जर्मनी से आयातित टंगस्टन स्टील बार
- उच्च गुणवत्ता TiAlN कोटिंग
- 35° सर्पिल कोण डिजाइन
- टैंक तल परिशुद्धता पीसने की प्रक्रिया
- बड़े कोर व्यास डिजाइन
- चैम्बर डिज़ाइन को संभालें
का विवरणमाइक्रो डायमीटर बॉल एंड मिल
HRC65 माइक्रो व्यास बॉल एंड मिलिंग कटर सामग्री का चयन करके और सटीक पीसकर बनाया जाता है।माइक्रो व्यास मिलिंग कटर के बाहरी व्यास के आकार और सटीकता को सुनिश्चित करने के लिए इसे अनका मशीन टूल्स और जर्मन प्रक्रियाओं का उपयोग करके निर्मित किया जाता है।साथ ही, इसमें उच्च कठोरता और अच्छे पहनने के प्रतिरोध जैसी उत्कृष्ट विशेषताएं भी हैं।यह 65 डिग्री सेल्सियस से नीचे ताप उपचारित सामग्रियों पर सटीक मशीनिंग और अर्ध सटीक मशीनिंग कर सकता है;अद्वितीय सर्पिल ब्लेड कोणों को पीसने के लिए आयातित प्रथम श्रेणी के सटीक मशीन टूल्स को अपनाना, तेज और पहनने के लिए प्रतिरोधी, उच्च गति काटने, उपकरण टूटने की कम संभावना, उपकरण प्रतिस्थापन समय कम करना, मशीन टूल आंदोलन में सुधार, और बेहतर मिलिंग दक्षता;आयातित निष्क्रियता उपकरण।महीन और कुंद सैंडिंग काटने के उपकरण के संक्षारण प्रतिरोध और पहनने के प्रतिरोध को बढ़ाती है, चिकनी और गड़गड़ाहट मुक्त काटने को सुनिश्चित करती है, और मिलिंग कटर की सेवा जीवन को बढ़ाती है।
मिलिंग पैरामीटर ओ.एफमाइक्रो डायमीटर बॉल एंड मिल
| एचआरसी55 कार्बाइड माइक्रो डायमीटर स्क्वायर एंड मिल |
उपकरण की लंबाई | fz&v | |||||
| छोटा |
1 |
||||||
| लम्बा1 | 0.9 | ||||||
| लम्बाई से अधिक | 0.8 | ||||||
| स्पेशलिटी | 0.6 | ||||||
| प्रकार | सामग्री |
ताकत एन/मिमी²
कठोरता एचआरसी |
शीतलक | ||||
| वायु |
सूखी कटाई |
चिकनाई देने वाला तरल पदार्थ | |||||
| पी | अनुकरणीय |
पी1.1 |
गैर मिश्र धातु संरचनात्मक स्टील, फ्री कटिंग स्ट्रक्चरल स्टील, कार्बोराइज्ड स्टील और क्वेंच्ड और टेम्पर्ड स्टील | <700 | √ | √ | √ |
| पी1.2 | बुझाया हुआ और टेम्पर्ड स्टील | <1200 | √ | √ | √ | ||
| पी2 | पी2.1 | मिश्रित नाइट्राइड स्टील, कार्बोराइज्ड स्टील और बुझती और टेम्पर्ड स्टील | <900 | √ | √ | √ | |
| पी2.2 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <1400 | √ | √ | |||
| पी 3 | पी3.1 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <900 | √ | √ | √ | |
| पी3.2 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <1500 | √ | √ | |||
 |
स्लॉटिंग | |||||||||||
| कुलपति (एम/मिनट) |
fz(मिमी/टूथ) | |||||||||||
| व्यास | ||||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 16 | 20 | |||||
| 112 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.06 | 0.069 | ||||
| 92 | 0.01 | 0.017 | 0.025 | 0.032 | 0.038 | 0.045 | 0.056 | 0.065 | ||||
| 100 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.06 | 0.069 | ||||
| 72 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.04 | 0.05 | 0.058 | ||||
| 64 | 0.01 | 0.018 | 0.025 | 0.032 | 0.039 | 0.045 | 0.057 | 0.066 | ||||
| 56 | 0.009 | 0.016 | 0.023 | 0.029 | 0.036 | 0.041 | 0.052 | 0.06 | ||||
|
खुरदरापन | |||||||||||
| कुलपति (एम/मिनट) |
fz(मिमी/टूथ) | |||||||||||
| व्यास | ||||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 16 | 20 | |||||
| 228 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.101 | 0.118 | ||||
| 208 | 0.017 | 0.029 | 0.042 | 0.054 | 0.065 | 0.071 | 0.095 | 0.11 | ||||
| 184 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.101 | 0.118 | ||||
| 144 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.085 | 0.098 | ||||
| 132 | 0.017 | 0.03 | 0.042 | 0.054 | 0.066 | 0.077 | 0.096 | 0.112 | ||||
| 112 | 0.015 | 0.027 | 0.039 | 0.05 | 0.060 | 0.07 | 0.088 | 0.102 | ||||
|
खत्म करना | ||||||||||
| कुलपति मी/मिनट |
fz(मिमी/टूथ) | ||||||||||
| व्यास | |||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | ||
| 332 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 | |
| 272 | 0.026 | 0.046 | 0.066 | 0.085 | 0.103 | 0.12 | 0.135 | 0.15 | 0.162 | 0.173 | |
| 304 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 | |
| 212 | 0.023 | 0.041 | 0.059 | 0.076 | 0.092 | 0.107 | 0.121 | 0.134 | 0.145 | 0.155 | |
| 196 | 0.027 | 0.047 | 0.067 | 0.086 | 0.104 | 0.122 | 0.137 | 0.152 | 0.165 | 0.177 | |
| 168 | 0.024 | 0.043 | 0.061 | 0.079 | 0.095 | 0.111 | 0.125 | 0.139 | 0.150 | 0.161 | |
- यदि निम्नलिखित कार्बाइडमाइक्रो व्यास फ्लैट मिलिंग कटरहम आपकी आवश्यकताओं को पूरा नहीं कर सकतेOEM अनुकूलित उत्पादन का समर्थन करें.व्यास 0.2 मिमी से 25 मिमी, कुल लंबाई 50 मिमी से 200 मिमी, 4F, 5F, 6F, 8F और लोगो को इंच आकार के एंड मिलिंग कटर सहित अनुकूलित किया जा सकता है।कृपया अपनी आवश्यकताओं के अनुसार गैर-मानक कार्बाइड एंड मिल को चुनने या अनुकूलित करने के लिए हमसे संपर्क करें।
| बांसुरी का व्यास | बांसुरी की लंबाई | शैंक दीया | कुल लंबाई |
| 0.1 | 0.2 | 4 | 50 |
| 0.15 | 0.3 | 4 | 50 |
| 0.2 | 0.4 | 4 | 50 |
| 0.25 | 0.5 | 4 | 50 |
| 0.3 | 0.6 | 4 | 50 |
| 0.35 | 0.7 | 4 | 50 |
| 0.4 | 0.8 | 4 | 50 |
| 0.5 | 1 | 4 | 50 |
| 0.6 | 1.2 | 4 | 50 |
| 0.7 | 1.4 | 4 | 50 |
| 0.8 | 1.6 | 4 | 50 |
| 0.9 | 1.9 | 4 | 50 |
| आर0.1 | 0.4 | 4 | 50 |
| आर0.15 | 0.6 | 4 | 50 |
| आर0.2 | 0.8 | 4 | 50 |
| आर0.25 | 1 | 4 | 50 |
| आर0.3 | 1.2 | 4 | 50 |
| आर0.35 | 1.4 | 4 | 50 |
| आर0.4 | 1.6 | 4 | 50 |
| आर0.45 | 1.8 | 4 | 50 |
के निर्देशमाइक्रो डायमीटर बॉल एंडमिल
1. उच्च परिशुद्धता और उच्च उद्घाटन उपकरण और फिक्स्चर का उपयोग करें।
2. जब मशीन टूल्स और वर्कपीस की स्थापना कठोरता खराब होती है, तो कंपन और असामान्य आवाजें आ सकती हैं,
इस बिंदु पर, नीचे दी गई तालिका में गति और फ़ीड गति को साल-दर-साल कम किया जाना चाहिए।
3. एयर ऑक्सीजन कूलिंग या एमओएल (न्यूनतम तेल कूलिंग) का उपयोग करें।
4. साइड को बस दूर धकेल दिया जाता है और सीधे तरीके से संसाधित किया जाता है।
5. न सूखने वाली छवियों के नीचे काटने के उपकरण को यथासंभव छोटा रखने का प्रयास करें।
अनुप्रयोगकामाइक्रो डायमीटर बॉल एंडमिल
HRC55 की अत्याधुनिक धारसूक्ष्म व्यास वर्ग कटरकांस्य रंग की नैनो कोटिंग से ढका हुआ है,लौह, कार्बन स्टील, कच्चा लोहा, मोल्ड स्टील, मिश्र धातु इस्पात, उपकरण स्टील, गर्मी उपचारित स्टील और वेल्डिंग मरम्मत स्टील सहित एचआरसी55 के भीतर सामग्री के लिए उपयुक्त
Q1.वर्कपीस को काटने या बाहर निकालने पर उपकरण टूट जाता है
फ़ीड दर और काटने की गहराई को कम किया जा सकता है, और काटने के किनारे की लंबाई को न्यूनतम आवश्यक लंबाई तक छोटा किया जा सकता है।
Q2.सामान्य मशीनिंग के दौरान उपकरण टूट जाता है
फ़ीड दर और काटने की गहराई कम करें।
उपकरण को निष्क्रिय कर दिया जाएगा.
क्लैंप या स्प्रिंग कोलेट बदलें।
उच्च अत्याधुनिक संख्या वाला उपकरण चिप हटाने में सुधार करने और चिप की रुकावट को रोकने के लिए कम अत्याधुनिक संख्या वाले उपकरण को बदल देता है।
सूखी मिलिंग को गीली मिलिंग (कटिंग तरल पदार्थ का उपयोग करके) से बदलें, और उपकरण के तापमान को कम करने और उपकरण को अधिक गर्म होने से बचाने के लिए इसे भंवर ट्यूब गन के साथ उपयोग करें।
यदि गीली मिलिंग द्रव आपूर्ति की दिशा सामने से तिरछी पीछे या अनुप्रस्थ शीर्ष पर बदल दी जाती है, तो शीतलक प्रवाह पर्याप्त होना चाहिए।
Q3.फ़ीड की दिशा बदलने पर उपकरण टूट जाता है
(1) आर्क इंटरपोलेशन (एनसी मशीन टूल) का उपयोग करें, या अस्थायी रूप से (अस्थायी रूप से) फीडिंग बंद करें।
(2) दिशा परिवर्तन से पहले और बाद में चारा कम (कम) कर दें।
(3) क्लैंप या स्प्रिंग कोलेट को बदलें।
Q4.समस्या: ब्लेड टिप का हिस्सा टूट जाता है
मैन्युअल ग्राइंडिंग से कोनों को चम्फर करें।
डाउन मिलिंग को अप मिलिंग में बदलें।