

 |
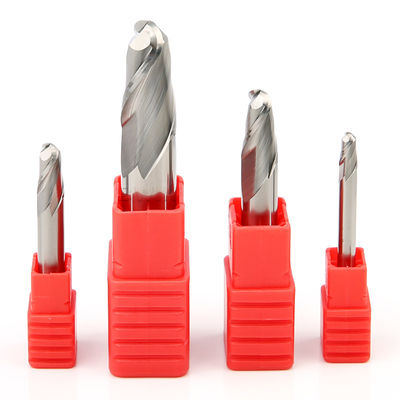
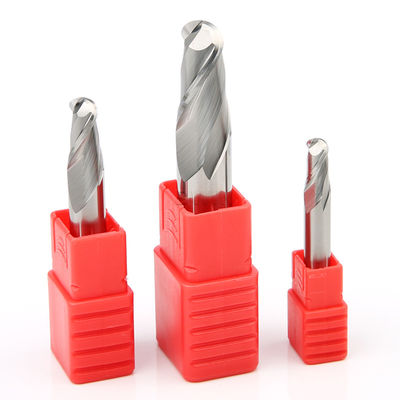
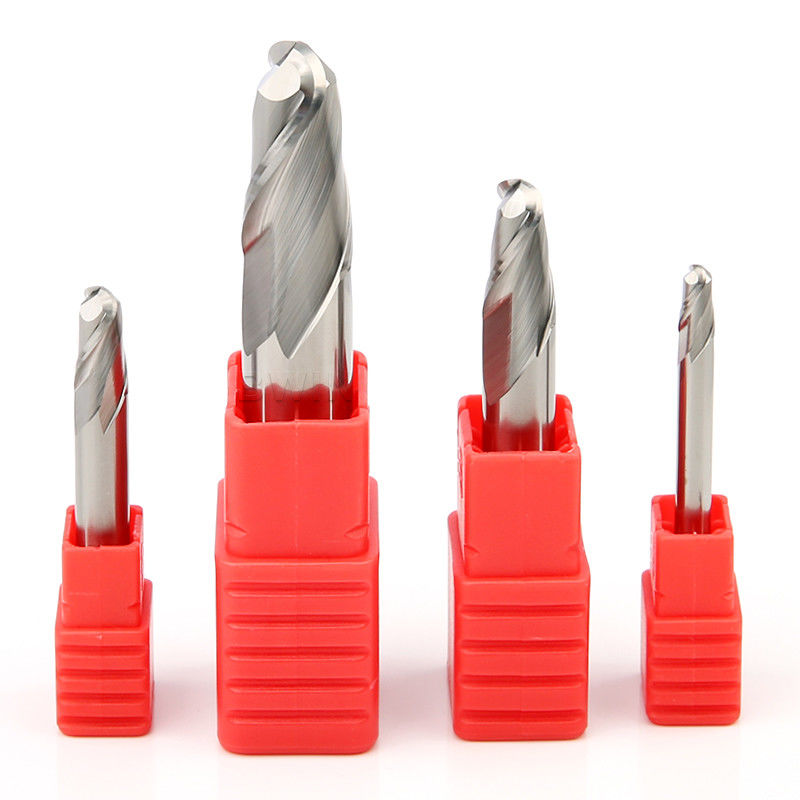
कस्टम टंगस्टन कार्बाइड एंड मिल शार्प ड्यूरेबल सीएनसी बॉल नोज एंड मिल
उत्पाद विवरण:
| उत्पत्ति के प्लेस: | चीन |
| ब्रांड नाम: | BWIN |
| मॉडल संख्या: | आर1.25*5*डी4*50एल |
भुगतान & नौवहन नियमों:
| न्यूनतम आदेश मात्रा: | 1 पीसी / बॉक्स |
|---|---|
| मूल्य: | negotiable |
| पैकेजिंग विवरण: | प्लास्टिक का डिब्बा |
| प्रसव के समय: | 7 कार्य दिवस |
| भुगतान शर्तें: | टी/टी, वेस्टर्न यूनियन |
| आपूर्ति की क्षमता: | 1-10000 पीसी 7 दिन |
|
विस्तार जानकारी |
|||
| प्रोडक्ट का नाम: | HRC55 सीएनसी बॉल नोज कार्बाइड एंड मिल | नमूना: | R4*16*d8*60L मिलिंग कटर |
|---|---|---|---|
| सामग्री: | टंगस्टन एल्युमिनियम बॉल नोज एंडमिल्स | workpiece: | इस्पात |
| प्रयोग: | सीएनसी | परत: | अल TiSiN |
| एचआरसी: | एचआरसी55 | विशेषता: | आवेदन की व्यापक गुंजाइश |
| आवेदन पत्र: | सीएनसी | पैकेट: | 1 पीसी / बॉक्स |
| प्रमुखता देना: | कस्टम टंगस्टन कार्बाइड एंड मिल,कस्टम टंगस्टन सीएनसी बॉल नोज एंड मिल,कार्बाइड एंड मिल शार्प ड्यूरेबल |
||
उत्पाद विवरण
सीएनसी बॉल नोज कार्बाइड एंड मिल कस्टम टंगस्टन 2F HRC55 एंडमिल्स मिलिंग कटर R4 एल्युमिनियम
विशेषता:
- टंगस्टन स्टील सामग्री
- पूर्ण पीसने वाला किनारा
- तेज और टिकाऊ
- बड़े सर्पिल नाली डिजाइन
- गोल हैंडल का चम्फर डिजाइन
- आवेदन की व्यापक गुंजाइश
विवरण:
- गेंद की नाकटंगस्टन स्टील से बनी कार्बाइड एंड मिल को प्राथमिकता दी जाती है, जिसमें पहनने का प्रतिरोध और स्थिरता अधिक होती है, उपकरण परिवर्तन की संख्या कम होती है, और दक्षता में सुधार होता है;जर्मनी से आयातित फाइव एक्सिस ग्राइंडिंग मशीन का उपयोग कटिंग एज को पूरी तरह से पीसने के लिए किया जाता है, और सतह की फिनिश को बेहतर बनाने के लिए टूल की सतह पर दर्पण प्रभाव होता है;सर्पिल नाली को परिष्कृत करें, सर्पिल नाली डिजाइन का अनुकूलन करें, कटर को चिपकाए बिना चिकनी चिप हटाने;टंगस्टन स्टील के गोल हैंडल का चम्फर डिजाइन उपयोग करने के लिए सुविधाजनक है, अच्छी संगतता है, मिलिंग कटर के भूकंपीय प्रतिरोध को बढ़ाता है और मिलिंग कटर की काटने की गति में सुधार करता है, और क्लैम्पिंग बिना फिसले सख्त होता है।
मिलिंग पैरामीटर:
| HRC45 कार्बाइड एंड मिल | उपकरण की लंबाई | fz&v | |||||
| छोटा | 1 | ||||||
| लंबा1 | 0.9 | ||||||
| लम्बाई से अधिक | 0.8 | ||||||
| स्पेशलिटी | 0.6 | ||||||
| टाइप | सामग्री | ताकत एन/एमएम² कठोरता एचआरसी |
शीतलक | ||||
| हवा | सूखा काटना | स्नेहन द्रव | |||||
| पी | अनुकरणीय | प1.1 | गैर मिश्र धातु संरचनात्मक स्टील, फ्री कटिंग स्ट्रक्चरल स्टील, कार्बराइज्ड स्टील और बुझती और टेम्पर्ड स्टील | <700 | √ | √ | √ |
| प1.2 | बुझती और टेम्पर्ड स्टील | <1200 | √ | √ | √ | ||
| प2 | P2.1 | मिश्रित नाइट्राइड स्टील, कार्बराइज्ड स्टील और बुझती और टेम्पर्ड स्टील | <900 | √ | √ | √ | |
| प2.2 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <1400 | √ | √ | |||
| पी 3 | प3.1 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <900 | √ | √ | √ | |
| प3.2 | टूल स्टील, बेयरिंग स्टील, स्प्रिंग स्टील और हाई-स्पीड स्टील | <1500 | √ | √ | |||
| एम | एम 1 | एम1.1 | ऑस्टेनिटिक स्टेनलेस स्टील | <700 | √ | √ | |
| एम 1.2 | फेरिटिक / ऑस्टेनिटिक (बाइसिकल) स्टेनलेस स्टील | <1000 | √ | ||||
| एम 2 | एम2.1 | ऑस्टेनिटिक स्टेनलेस कास्ट स्टील | <700 | √ | √ | ||
| एम 3 | एम3.1 | फेरिटिक/ऑस्टेनिटिक (बाइसिकल) स्टेनलेस कास्ट स्टील | <1000 | √ | |||
| क | K1 | के1.1 | फ्लेक ग्रेफाइट कास्ट आयरन (ग्रे कास्ट आयरन), GJL | <300 | √ | √ | √ |
| के2 | के 2.1 | नमनीय लोहा, जीजेएस | <500 | √ | √ | √ | |
| के 2.2 | नमनीय लोहा, जीजेएस | 500-800 | √ | √ | √ | ||
| के 2.3 | नमनीय लोहा, जीजेएस | > 800 | √ | √ | √ | ||
| के3 | के3.1 | वर्मीक्यूलर ग्रेफाइट कास्ट आयरन, जीजेवी;निंदनीय कच्चा लोहा, जीजेएम | <500 | √ | √ | √ | |
| के3.2 | वर्मीक्यूलर ग्रेफाइट कास्ट आयरन, जीजेवी;निंदनीय कच्चा लोहा, जीजेएम | > 500 | √ | √ | √ | ||
| खांचाकरण | ||||||||||
| कुलपति (एम / मिनट) |
fz (मिमी / दांत) | |||||||||
| व्यास | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 112 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.065 | 0.069 |
| 92 | 0.01 | 0.017 | 0.025 | 0.032 | 0.038 | 0.045 | 0.0505 | 0.056 | 0.061 | 0.065 |
| 100 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.065 | 0.069 |
| 72 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.04 | 0.045 | 0.05 | 0.054 | 0.058 |
| 64 | 0.01 | 0.018 | 0.025 | 0.032 | 0.039 | 0.045 | 0.051 | 0.057 | 0.062 | 0.066 |
| 56 | 0.009 | 0.016 | 0.023 | 0.029 | 0.036 | 0.041 | 0.0465 | 0.052 | 0.056 | 0.06 |
| 44 | 0.007 | 0.012 | 0.018 | 0.023 | 0.027 | 0.032 | 0.036 | 0.04 | 0.043 | 0.046 |
| 68 | 0.01 | 0.018 | 0.025 | 0.033 | 0.04 | 0.046 | 0.052 | 0.058 | 0.063 | 0.067 |
| 44 | 0.005 | 0.009 | 0.012 | 0.016 | 0.019 | 0.022 | 0.025 | 0.028 | 0.030 | 0.032 |
| 32 | 0.006 | 0.011 | 0.015 | 0.02 | 0.024 | 0.028 | 0.0315 | 0.035 | 0.0375 | 0.04 |
| 28 | 0.005 | 0.009 | 0.013 | 0.016 | 0.02 | 0.023 | 0.031 | 0.039 | 0.036 | 0.033 |
| 32 | 0.007 | 0.012 | 0.017 | 0.021 | 0.026 | 0.03 | 0.034 | 0.038 | 0.041 | 0.044 |
| 32 | 0.005 | 0.009 | 0.013 | 0.017 | 0.021 | 0.024 | 0.027 | 0.03 | 0.0325 | 0.035 |
| 120 | 0.017 | 0.031 | 0.044 | 0.056 | 0.068 | 0.08 | 0.09 | 0.1 | 0.05575 | 0.0115 |
| 112 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.0765 | 0.085 | 0.0915 | 0.098 |
| 92 | 0.012 | 0.022 | 0.031 | 0.039 | 0.048 | 0.056 | 0.063 | 0.07 | 0.0755 | 0.081 |
| 52 | 0.007 | 0.012 | 0.018 | 0.023 | 0.027 | 0.032 | 0.036 | 0.04 | 0.043 | 0.046 |
| 80 | 0.012 | 0.022 | 0.031 | 0.039 | 0.048 | 0.056 | 0.063 | 0.07 | 0.0755 | 0.081 |
| 76 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.0645 |
0.069 |
| रफिंग | ||||||||||
| कुलपति (एम / मिनट) |
fz (मिमी / दांत) | |||||||||
| व्यास | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 228 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.091 | 0.101 | 0.110 | 0.118 |
| 208 | 0.017 | 0.029 | 0.042 | 0.054 | 0.065 | 0.071 | 0.083 | 0.095 | 0.103 | 0.11 |
| 184 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.091 | 0.101 | 0.110 | 0.118 |
| 144 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.077 | 0.085 | 0.092 | 0.098 |
| 132 | 0.017 | 0.03 | 0.042 | 0.054 | 0.066 | 0.077 | 0.087 | 0.096 | 0.104 | 0.112 |
| 112 | 0.015 | 0.027 | 0.039 | 0.05 | 0.060 | 0.07 | 0.079 | 0.088 | 0.095 | 0.102 |
| 92 | 0.012 | 0.021 | 0.03 | 0.038 | 0.046 | 0.054 | 0.061 | 0.068 | 0.073 | 0.078 |
| 140 | 0.017 | 0.03 | 0.043 | 0.055 | 0.067 | 0.078 | 0.088 | 0.098 | 0.106 | 0.114 |
| 92 | 0.008 | 0.015 | 0.021 | 0.027 | 0.032 | 0.038 | 0.043 | 0.047 | 0.051 | 0.055 |
| 60 | 0.011 | 0.018 | 0.026 | 0.033 | 0.041 | 0.047 | 0.053 | 0.059 | 0.064 | 0.069 |
| 56 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.039 | 0.044 | 0.049 | 0.053 | 0.057 |
| 68 | 0.011 | 0.02 | 0.028 | 0.036 | 0.044 | 0.051 | 0.0575 | 0.064 | 0.069 | 0.074 |
| 60 | 0.009 | 0.016 | 0.022 | 0.029 | 0.035 | 0.041 | 0.046 | 0.051 | 0.055 | 0.059 |
| 248 | 0.03 | 0.052 | 0.074 | 0.096 | 0.0116 | 0.135 | 0.152 | 0.169 | 0.1825 | 0.196 |
| 228 | 0.025 | 0.044 | 0.063 | 0.081 | 0.099 | 0.115 | 0.1295 | 0.144 | 0.155 | 0.166 |
| 184 | 0.021 | 0.037 | 0.052 | 0.067 | 0.081 | 0.095 | 0.1065 | 0.118 | 0.1275 | 0.137 |
| 104 | 0.012 | 0.021 | 0.03 | 0.038 | 0.046 | 0.054 | 0.061 | 0.068 | 0.073 | 0.078 |
| 164 | 0.021 | 0.037 | 0.052 | 0.067 | 0.081 | 0.095 | 0.1065 | 0.118 | 0.1275 | 0.137 |
| 156 | 0.018 | 0.031 | 0.045 | 0.057 | 0.07 | 0.081 | 0.091 | 0.101 | 0.1095 | 0.118 |
| खत्म करना | ||||||||||
| कुलपति (एम / मिनट) |
fz (मिमी / दांत) | |||||||||
| व्यास | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 332 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 |
| 272 | 0.026 | 0.046 | 0.066 | 0.085 | 0.103 | 0.12 | 0.135 | 0.15 | 0.162 | 0.173 |
| 304 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 |
| 212 | 0.023 | 0.041 | 0.059 | 0.076 | 0.092 | 0.107 | 0.121 | 0.134 | 0.145 | 0.155 |
| 196 | 0.027 | 0.047 | 0.067 | 0.086 | 0.104 | 0.122 | 0.137 | 0.152 | 0.165 | 0.177 |
| 168 | 0.024 | 0.043 | 0.061 | 0.079 | 0.095 | 0.111 | 0.125 | 0.139 | 0.150 | 0.161 |
| 136 | 0.019 | 0.033 | 0.047 | 0.06 | 0.073 | 0.085 | 0.096 | 0.107 | 0.116 | 0.124 |
| 204 | 0.027 | 0.048 | 0.068 | 0.088 | 0.106 | 0.124 | 0.140 | 0.155 | 0.168 | 0.18 |
| 136 | 0.013 | 0.023 | 0.033 | 0.042 | 0.051 | 0.06 | 0.068 | 0.075 | 0.081 | 0.087 |
| 92 | 0.016 | 0.029 | 0.041 | 0.053 | 0.064 | 0.075 | 0.0845 | 0.094 | 0.101 | 0.108 |
| 84 | 0.014 | 0.024 | 0.034 | 0.044 | 0.053 | 0.062 | 0.0695 | 0.077 | 0.0835 | 0.09 |
| 100 | 0.018 | 0.031 | 0.045 | 0.057 | 0.07 | 0.081 | 0.0915 | 0.102 | 0.11 | 0.118 |
| 92 | 0.014 | 0.025 | 0.035 | 0.045 | 0.055 | 0.064 | 0.072 | 0.08 | 0.0865 | 0.093 |
| 364 | 0.047 | 0.083 | 0.117 | 0.151 | 0.183 | 0.214 | 0.2405 | 0.267 | 0.149 | 0.031 |
| 332 | 0.04 | 0.07 | 0.1 | 0.128 | 0.156 | 0.182 | 0.2045 | 0.227 | 0.245 | 0.263 |
| 272 | 0.033 | 0.058 | 0.082 | 0.106 | 0.128 | 0.149 | 0.168 | 0.187 | 0.202 | 0.217 |
| 152 | 0.019 | 0.033 | 0.047 | 0.06 | 0.073 | 0.085 | 0.096 | 0.107 | 0.1155 | 0.124 |
| 240 | 0.033 | 0.058 | 0.082 | 0.106 | 0.128 | 0.149 | 0.168 | 0.187 | 0.202 | 0.217 |
| 228 | 0.028 | 0.05 | 0.07 | 0.091 | 0.011 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 |
- यदि निम्नलिखित कार्बाइड एंड मिल आपकी आवश्यकताओं को पूरा नहीं कर सकता है, तो हम OEM अनुकूलित उत्पादन का समर्थन करते हैं।0.2 मिमी से 25 मिमी का व्यास, 50 मिमी से 200 मिमी की कुल लंबाई, 4F, 5F, 6F, 8F और लोगो को इंच आकार के अंत मिलिंग कटर सहित अनुकूलित किया जा सकता है।अपनी आवश्यकताओं के अनुसार गैर-मानक कार्बाइड एंड मिल का चयन करने या अनुकूलित करने के लिए कृपया हमसे संपर्क करें।
| विनिर्देश | बांसुरी त्रिज्या | बांसुरी की लंबाई (सी) | शंकु त्रिज्या | कुल लंबाई (एल) |
| R0.5*2*d4*50L | 0.5 | 2 | 4 | 50 |
| R0.75*3*d4*50L | 0.75 | 3 | 4 | 50 |
| आर1*4*डी4*50एल | 1 | 4 | 4 | 50 |
| आर1.25*5*डी4*50एल | 1.25 | 5 | 4 | 50 |
| आर1.5*6*डी4*50एल | 1.5 | 6 | 4 | 50 |
| R1.75*7*d4*50L | 1.75 | 7 | 4 | 50 |
| आर2*8*डी4*50एल | 2 | 8 | 4 | 50 |
| R2.5*10*d5*50L | 2.5 | 10 | 5 | 50 |
| आर3*12*डी6*50एल | 3 | 12 | 6 | 50 |
| आर4*16*डी8*60एल | 4 | 16 | 8 | 60 |
| आर5*20*डी10*75एल | 5 | 20 | 10 | 75 |
| आर6*24*डी12*100एल | 6 | 24 | 12 | 100 |
| आर7*28*डी14*150एल | 7 | 28 | 14 | 150 |
| आर8*32*डी16*100एल | 8 | 32 | 16 | 100 |
| R9*36*d18*100L | 9 | 36 | 18 | 100 |
| R10*40*d20*100L | 10 | 40 | 20 | 100 |
निर्देश:
1. कार्बाइड एंड मिल का उपयोग करने से पहले, कृपया टूल डिफ्लेक्शन को मापें।यदि उपकरण विक्षेपण सटीकता 0.01 मिमी से अधिक है, तो कृपया इसे काटने से पहले ठीक करें।
2. कार्बाइड ई जितना छोटा होता है, उतना ही बेहतर होता है।यदि उपकरण अधिक लंबा हो जाता है, तो गति, फ़ीड गति या काटने की मात्रा कम करें।
3. काटने के दौरान असामान्य कंपन या ध्वनि के मामले में, स्थिति में सुधार होने तक कृपया गति और कटौती की मात्रा कम करें।
4. स्टील कूलिंग के लिए स्प्रे टाइप और एयर जेट टाइप को प्राथमिकता दी जाती है, जो कार्बाइड एंड मिल के उपयोग प्रभाव में सुधार कर सकता है।
5. नोट: कम गति वाली मशीनों जैसे रोटरी टेबल और इलेक्ट्रिक हैंड ड्रिल के लिए उपयुक्त नहीं है।
अनुप्रयोग:
पूर्व-कठोर स्टील, स्टेनलेस स्टील, डाई स्टील, स्टील प्लेट, गर्मी प्रतिरोधी स्टील, पाइप, तांबा और एल्यूमीनियम, कच्चा लोहा, गैर-लौह धातु, लकड़ी, प्लास्टिक, एफआरपी और इतने पर।सामान्य-उद्देश्य संचालन स्लॉटिंग, रिलिंग, प्रोफाइलिंग।

Q1: वर्कपीस की सतह चमकदार है, लेकिन समतलता और उत्तलता बड़ी है
विलायक:
(1) फ़ीड कम करें।
(2) काटने वाले किनारों की कम संख्या सतह की सुंदरता में सुधार के लिए काटने वाले किनारों की उच्च संख्या को बदल देती है।
Q2: चिप छोटी और पतली है, लेकिन चिपचिपी चिप्स हैं
विलायक:
(1) काटने की गति बढ़ाएँ।
(2) गीले प्रकार में बदलें (काटने वाले द्रव का उपयोग करके), और उपकरण के तापमान को कम करने और ओवरहीटिंग से बचने के लिए भंवर ट्यूब गन के साथ इसका उपयोग करें।
(3) माइनर राउंडिंग और पैसिवेशन उपचार करें।
(4) अप मिलिंग से डाउन मिलिंग में बदलें।
(5) फ़ीड दर या कटिंग भत्ता बढ़ाएँ।
Q3: अनुप्रस्थ कट हैं
विलायक:
(1) माइनर राउंडिंग और पैसिवेशन उपचार करें।
(2) पानी में अघुलनशील काटने वाले द्रव का उपयोग करें।
(3) फॉरवर्ड मिलिंग से रिवर्स मिलिंग में बदलें।
Q4:फिनिशिंग का आकार बहुत छोटा है
विलायक:
(1) अप मिलिंग से डाउन मिलिंग में बदलें।
(2) कटिंग भत्ता कम करें।
(3) चक या स्प्रिंग कोलेट को बदलें।
(4) अंत मिल की कटाई की गहराई को कम करें।
(5) काटने की गति बढ़ाएँ।